項目历史背景
某小型制药厂公司公司在生產各种维生素B6步骤中引发很大含甲苯焦化工业废水,增加了外理安全设施不可满足了新排污规范标准需求,所需做出新技术改装。该公司公司处在西北地方,日排污含甲苯焦化工业废水约80吨,需求外理后留水COD≤100mg/L,甲苯含量≤5mg/L。
废渣成份及來源
该废气常见源头于复合维生素DB6生產操作过程中的石油醚回笼工段和干洗工段。废气常见成分表为:甲苯(溶度约8000mg/L)、甲醇(约2000mg/L)、小量复合维生素DB6里面体及无机物无机化合物。废气COD高至20000-25000mg/L,B/C比约为0.3,可生化学性正常,pH值在6-8区间内上下波动。
处理工序流量
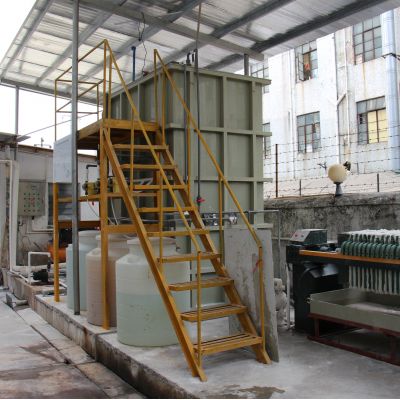
共性该焦化废水特征参数,设计的概念主要包括"预解决+什么是生化解决+层次解决"的组和生产工艺:
预治理装置
:
调接池:均质均量,调接pH至7-
微电解设备抛光响应器:铁碳微电解设备抛光增加生活污水可生化模式性
混凝土水解:加药PAC和PAM的还原个部分COD和SS
生化模式处理设计
:
电离过酸池:将生物大大分子结构化合物物化解为小大分子结构
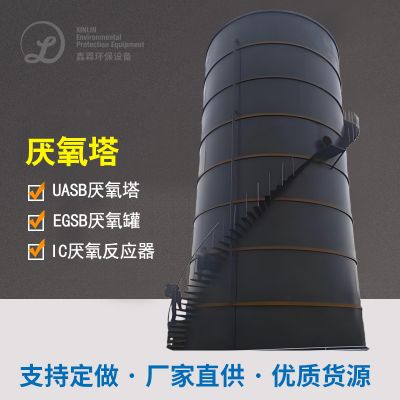
两极UASB反应迟钝器:高效化好氧菌补救清除70%上面的COD
动物接触到硫化池:好氧处理进三步化学降解生物碳物
宽度治疗系统
:
Fenton氧化的:避开难吸附有机会物
渗透性炭离心分离:事关有水出平衡及格
最中解决作用
该水利竣工电脑操作后,程序处置体验维持的:进水并且没有及时正确地处理COD平衡22000mg/L,出液COD维持的在80mg/L下面;二甲苯质量浓度从8000mg/L减至3mg/L下面,已经高于设定废气标。程序电脑操作生产成本约为15元/吨水,年减少排放COD约600吨,坏境前景特殊。

 扫一扫添加微信