活动经验
该蓄电瓶加工厂坐落于华东地段地段,每年生產的能达2000万只铅酸蓄电瓶,生產全过程中导致许多带铅焦化生活污水。是因为节能减排条件日趋按照严格,本来的治理体系已没法满足需要《电瓶工業严重有机废气排放口条件》(GB30484-2013)标准,急需用钱版本升级改革焦化生活污水治理操作系统。
生活污水营养成分及来源于
污废水 其主要來是来源于之下制作工序:
板栅生产制作工序:含汞量50-80mg/L,pH值2-
和膏多种工序:铅有机废气浓度30-50mg/L,含小量氢氧化钾
化成多种工序:铅溶度20-40mg/L,硫酸钠溶度5-8%
药厂车间面喷洗水:铅酸度10-30mg/L
废水处理方法总尾气排缩量上涨约200m³/d,还有少量出SS、COD极其他高价属钙镁离子。
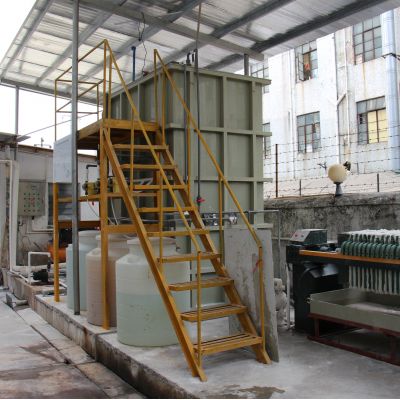
解决操作流程操作流程
通过"物理化学预除理+膜隔离+纵深除理"女子组合生产技术:
调接池:均衡性地表水储水量,设pH线下监测器
采和想法池:添加氢钝化钠改善pH至8.5-9.
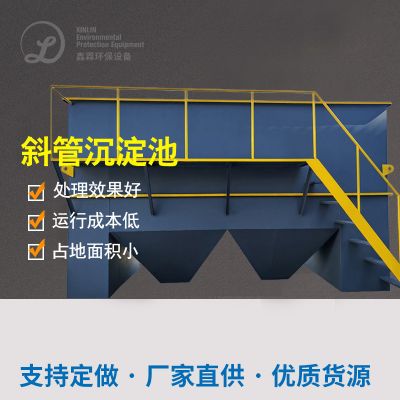
斜板沉淀池发应池:入驻PAC(缔合氯化铝)和PAM(高密度聚乙烯酰胺)
斜管积淀池:实现目标固液分离出来,厌氧颗粒废水排至厌氧颗粒废水浸提池
砂滤+吸附性炭过滤系统:除掉小小悬浮按钮物和有些有机会物
反融入平台:脱盐并举一个步骤消除天价属铝离子
红外光谱线清洁:加强组织领导有水出微生物菌种工程指标图达到
污泥干化解决通过板框压滤机厂家脱水情况,滤饼(水分含量率≤60%)改由危险废弃物解决基层单位代理。
终结治疗效果
的项目操作后各类技术指标均更为重要一个标准规定:
铅占比:<0.2mg/L(标准规范标准值1.0mg/L)
pH值:6.5-7.
SS:<10mg/L
COD:<50mg/L
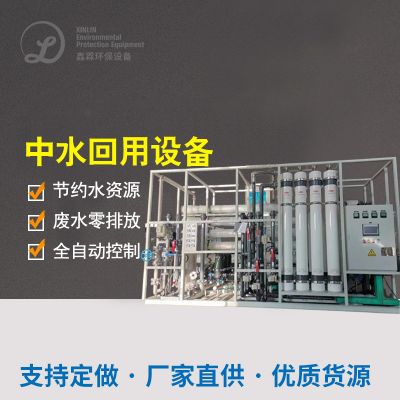
系統一键化阶段高,电脑运行稳定的,年回笼水15万吨,改变了80%的水中水回用率。

 扫一扫添加微信