某媒矿空气流通井的排放煤层气中甲烷气体有机废气浓度仅0.8%-1.2%,热度达200m³/s,民俗技艺無法治理。
治理 瓶颈问题
:
二氧化氮密度不高于自燃底限,间接自燃不可以。
印刷废气的流量大,规定加工系統压拉低以规避印象巷道透气。
避免设计
:
采取
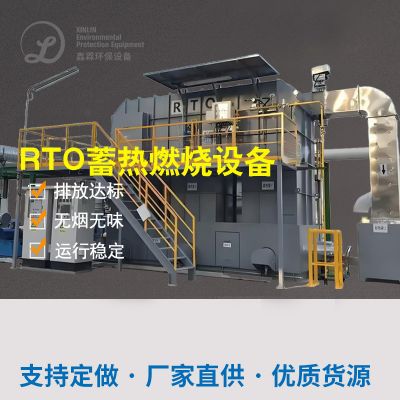
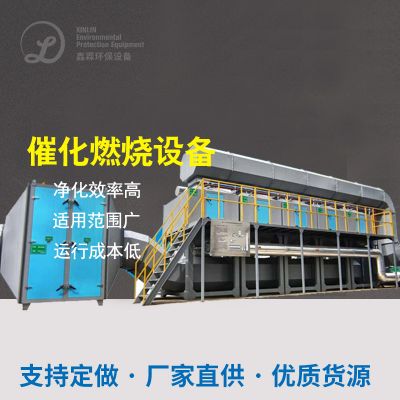
蜂窝式促使脱色生理流化床反应器
:
催化氧化剂为铂-钯环境下型,起燃的温度仅350℃。
程序集成式热对调器,将氧化物糖份收售用到点火进气,减小碳排放量。
模块电源化规划,压降<500Pa,适应能力大量必备条件。
进行数据报告
:
甲烷气体取除率>90%,单套系统的年减少排放CO₂当量13万吨,运作水耗较经典热钝化降底40%。
制造行业情况与的前景市场需求
现行技木比照
技术设备方式
可用盐浓度
优缺
的特殊性
火把一氧化碳燃烧
>5%
治理彻彻底底
无能源回报
崔化腐蚀
0.5%-5%
温度低启用
催化反应剂制造费高
生物工程滤床
<1%
行驶成本投入低
占面建筑面积大
未来的不断发展不断发展路径
相溶新技术应该用
:如"膜脱离+促使脱色"女子组合办理变氧化还原电位有机废气。
碳基金研发
:用CCER等新机制加强产品第三产业性。
智慧化把控
:云科技网技能进行改进补救主要参数。
结语
丁烷有机废气正确处理需通过质量渗透压、联通流量及伴生组成成分思考适合系统。高质量渗透压丁烷优先权思考资原回收处理(火力发电、制取),低质量渗透压情景可供考虑用催化剂的作用腐蚀或怪物法。伴随"双碳"任务有序推进,丁烷节能降耗系统将向高效性化、资原化导向发展前景,推荐 单位结合在一起在工作中工作内容对其进行全人生阶段成本价具体分析,思考利润最大化处理方式。

 扫一扫添加微信