电焊烟粉尘气体概貌
对接焊时中生产的烟粉尘有机废气排放是鑫霖环保有机废气排放管控的特别中之一。对接焊烟粉尘关键由塑料被铁的防化合物、氟化物、臭氧的隐患、氮被铁的防化合物及一被防腐蚀碳等组成的,其组成成分缜密且隐患性大。对接焊烟粉尘的科粒直径一般在0.01~1μm内,都是可吸气科粒物(PM2.5及PM10),暂时吸气会会造成焊接工艺职业角色bing(如尘肺bing、塑料烟热等),一起也会污染问题车间管理及周邊情况。
焊接加工烟气的最主要的起源涵盖:
不锈钢焊丝脉冲焊
:导致广泛金属件被化合物和氟化物。
有机废气气体确保焊(MIG/MAG)
:引发活性氧和氮被铁的氧化物转为。
埋弧
:飘尘量对比较少,但仍有危害气物释放出来。
缴光焊/等阳离子焊
:飘尘粒状更细微,更难捕到。
焊接方法烟粉尘工业废气整理突破点与关键点
最主要常见问题
小粒物狗细小,易悬屏
:焊接加工烟气粉尘颗粒直径小,普通过滤系统方式难高效益抓拍。
化学成分繁琐,毒副作用强
:含高价属、氟化物等,需性欲望治理。
飘尘水温高
:个部分不锈钢焊接技术(如等阳离子焊)烟气温度因素较高,危害机 使用时间。
厂房气浪影响
:电焊焊接工序分散化,废气易对外扩散,提取很难。
办理注意点
原头采集
:选用不规则排风机罩、吸气臂等,确定烟粉尘在扩撒前逮捕获。
效率高脱水
:选择袋式收尘、静电反应收尘或滤筒收尘高技术,事关净化工程质量。
单级活性炭过滤
:而对臭氧的危害、氮氧化反应物等气态污染源物,需构建活力炭粘附或崔化熔化。
节约能源构思
:优化提升风速的控制,大大减少运转能源消耗。
经典传奇案例分享探讨
成功案例1:某大规模工业机制造技术厂点焊粉尘环境治理
工作后台
:该厂以大型设备焊接工艺偏重于,使用CO₂有害气体确保焊和手工艺电弧焊接焊,焊接烟尘量大且含锰、铬等血本属。
管治方案格式
:
持续体统
:在每次焊接工艺车间工作台上端安裝随意调节节吸气臂,确认烟粉尘高效能捕杀。
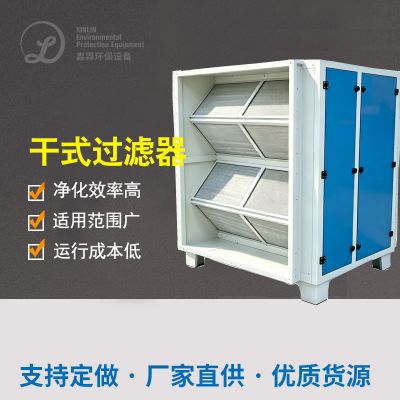
过滤的设备
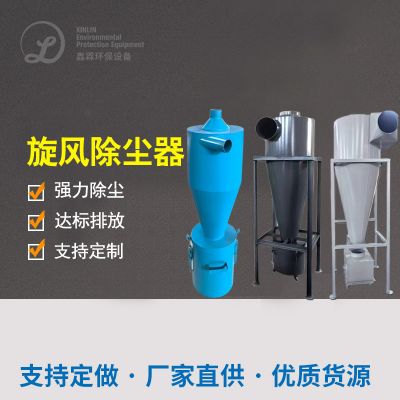
:选用“风暴吸尘+滤筒吸尘”三人组合,油烟净化器利用率达99.9%。
尾气排放细则
:处置后颗粒肥料物质量浓度<5mg/m³,不符合《霸气破坏物综和排放物原则》(GB16297-1996)。
运转实际效果
:
厂房大气质图片量为显著改善效果,电焊工就业bing发生的率减少80%。
机械设备作业可靠,滤筒生命达1俩月大于,维护保养投资低成本投入。

 扫一扫添加微信