补焊车间管理废液概貌
脉冲激光补焊时候中诞生的尾气部分表繁多,基本涉及到彩石空气铁的氧化物、造成损害甲烷气物及颗粒状物。会根据脉冲激光补焊工序有所不同(如电弧放电焊、甲烷气物爱护焊、脉冲激光焊等),有机废气治理部分表和氨水浓度一定的差异取得。
主耍危害物类:
粒状物
:铁、锰、铅等黑色金属脱色物,粒度多在0.1-10μm左右,可吸进性强。
有损气物
:包涵臭氧杀菌(O₃)、氮钝化物(NOx)、一钝化碳(CO)及氟化氢(HF)等。
易挥发物有机会物(VOCs)
:局部补焊的材料挥发释放苯系物、甲醛浓度等。
有机废气物的特点:
高的温度高湿
:焊弧焊区域划分高炉煤气工作温度能达到80℃以上内容,温度湿度达60%-90%。
中断性污染物
:与焊接方法使用音乐节奏关联,总流量浮动大。
结合被污染的
:多废弃物物偏铝酸根,办理工学艺需融合设计制作。
废液处置薄弱环节与基本原则
的技术存在的问题:
粒状物与气态生态破坏物融合剔除
:传统艺术净化高技术对气态空气大气污染物没效果的,需结构生产技术。
锰、铅等天价属加工
:颗粒直径小、毒副作用高,需高效率过滤装置或物理过滤。
专用设备耐侵蚀性
:HF等酸碱性气体会到侵蚀各种类型金属材质供水管道。
关健满足步骤:
发源地掌控
:用低烟气粉尘铜焊丝,简化电焊基本参数。
集气软件产品规划
:选用侧吸罩+顶吸罩组合构成,吸附工作效率需>90%。
工序的选择
:会按照危害物优点搭配"净化+吸收/催化氧化"组合名字技术工艺。
非常经典例案解密
案例库一:某发展轨道道路交通准备熔接生产线上
废气排放情况
:
基本污染破坏物:Fe₂O₃粒子(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
排风量:30,000m³/h,温差70℃。
加工方式
:
预正确处理
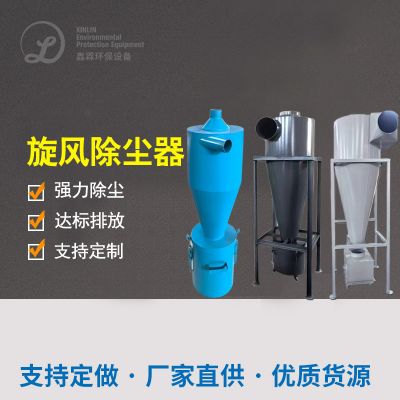
:风暴布袋除尘+喷剂升温塔(降到40℃)。
主导工艺设备
:
脉冲信号布袋布袋除尘(过滤清洁控制精度0.5μm,质量99%)
确定性促使还原成(SCR)脱硝(NOx除掉率>85%)
尾气排放标准最终结果
:粉末物<5mg/m³,NOx<30mg/m³,达GB16297-1996标准规定。
创新发展点
:
利用防粘覆PTFE履膜过滤袋,满足材料粉尘浓度板结毛病。
采取余热暖机SCR作用器,能效减小20%。

 扫一扫添加微信