白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
顶目经验
兰州某大型白洒厂原先洗瓶废液处里能力素质不佳,逐渐产销量不断扩大,原先机系统超载荷工作,出水出水生活饮用水震荡大。该厂直接决定对总数处里配制实行工程建筑晋升,设计方案处里范围为150m³/d。
废水处理工艺因素及渠道
该厂重要制作酱香型茅台白酒,洗瓶废气兼具以下的优缺点:
回收公司瓶比率高,约占80%,造成化工废水设计物氧化还原电位较高
食用热碱洗瓶加工,工业废水环境温度较高(约40℃)
包含有硅酸无机化合物洗滌剂成份
经典水质监测招生指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,温湿度35-45℃,pH 8-10。
正确处理的工艺的流程
更新改造工程项目进行"加温预净化加工+进行强化生化模式+三级分销净化加工"加工路径:
加热塔
:将废气温差降到35℃以内
与池
:添加盐酸调高pH至7-
初沉池
:去掉重质悬屏物
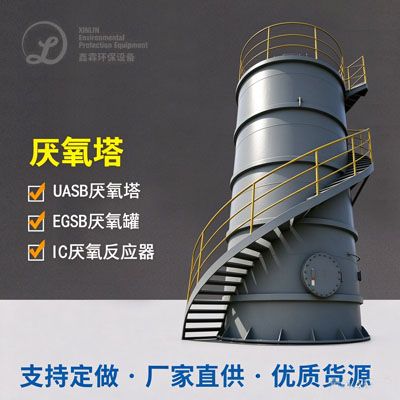
UASB想法器
:快速水解酸化池清理,COD剔除率电动车续航60%以上的
CASS发应池
:周期性反复的可溶性污水法,好氧补救
纤维板转盘筛选
:代替传统与现代砂滤,拆迁赔偿小速率高
紫外光进行消毒
:无三次破坏的消毒液行为
创新工业全面进行原先搭建物,将原曝气池池创新为CASS池,合理节省投资者约30%。
结果是效率
整改后体系补救功效明显的提升,出液COD维持在80mg/L以內,BOD5≤20mg/L,SS≤30mg/L,到间接排放物细则。电脑行驶耗电减轻25%,飞灰产出量避免40%,年电脑行驶价格得节约约130万元。该案例分享为相近自酒厂污废水 补救整改打造了优秀示范校。

 扫一扫添加微信